- +86-371-65621391
- sale@alumhm.com
- Zhengzhou, Henan, China
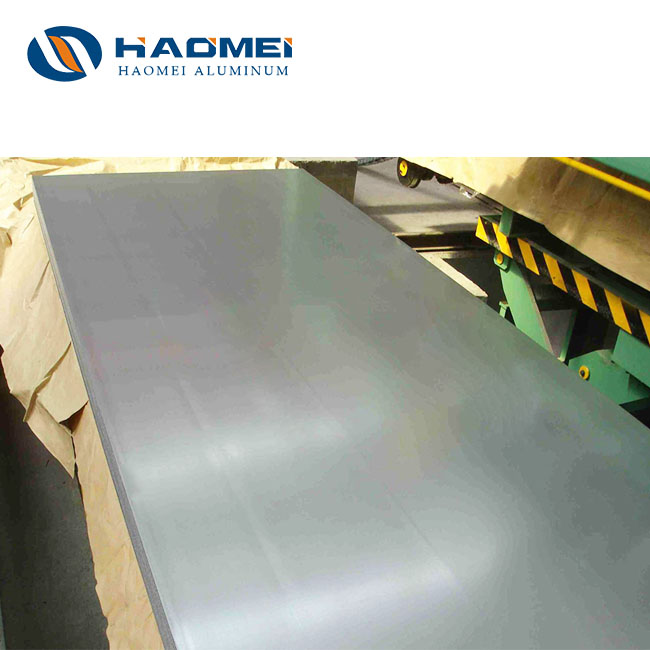
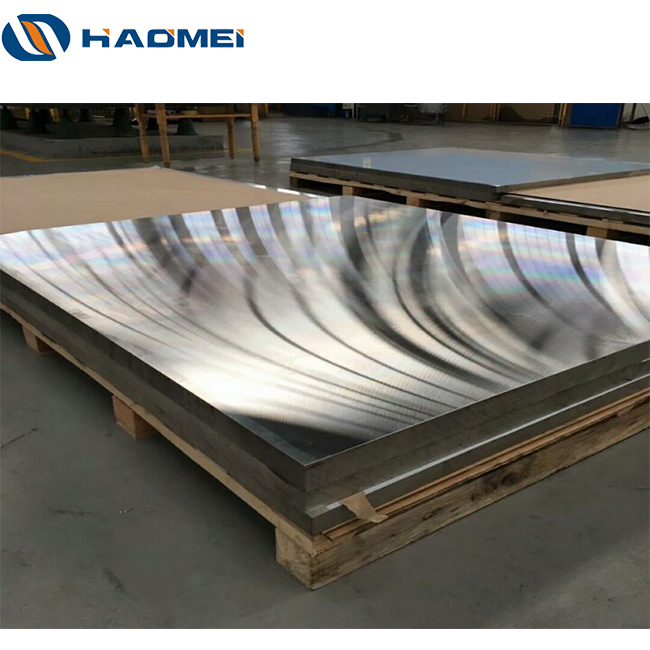
La hoja de aluminio 1100 pertenece a la serie 1000, conocida como aluminio comercialmente puro. Su composición exige un mínimo de 99,00 % de aluminio, según la designación de aleación de The Aluminum Association. Para compradores industriales, su principal valor no es la resistencia mecánica máxima, sino la combinación de excelente conformabilidad, resistencia a la corrosión, conductividad térmica y acabado superficial uniforme.
La preocupación más habitual del comprador es recibir el temple correcto con una superficie apta para su proceso. Un material 1100 H14 y uno 1100 O pueden tener la misma composición química, pero reaccionan de forma muy diferente en embutición, plegado, anodizado o estampación. Por ello, la orden de compra debe definir aleación, temple, espesor, tolerancia, formato, acabado y requisitos de inspección.
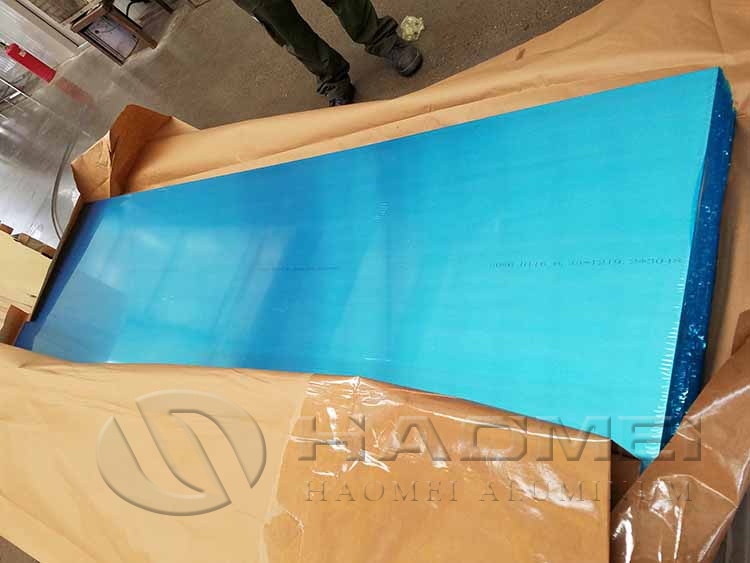
La aleación 1100 se suministra en hoja, bobina, tira y, en espesores reducidos, como material para aplicaciones de lámina fina. Presenta muy buena soldabilidad mediante procesos adecuados para aluminio y una elevada capacidad de deformación en frío. Sin embargo, no debe seleccionarse cuando la pieza necesite una elevada resistencia estructural, rigidez o dureza frente al desgaste.
| Propiedad | Hoja de aluminio 1100 | Impacto para el comprador |
|---|---|---|
| Aluminio mínimo | 99,00 % | Favorece conductividad y comportamiento frente a corrosión |
| Densidad aproximada | 2,71 g/cm³ | Reduce peso frente al acero |
| Conductividad eléctrica | Aproximadamente 59 % IACS en estado recocido | Útil en componentes conductores no estructurales |
| Formabilidad | Muy alta, especialmente en temple O | Adecuada para embutición y curvado |
| Resistencia mecánica | Moderada a baja frente a series 3xxx y 5xxx | Verificar cargas, abolladura y rigidez requerida |
Los temples más habituales se interpretan así: O significa recocido, con máxima ductilidad; H14 identifica material endurecido por deformación hasta condición semidura; H24 corresponde a endurecimiento por deformación seguido de recocido parcial. Las propiedades mecánicas exactas varían con el espesor y deben verificarse contra la norma de suministro aplicable, no solo contra una ficha comercial.
Para cubiertas decorativas, reflectores, paneles ligeros, conductos, intercambiadores térmicos y piezas embutidas, el 1100 suele ser una opción técnicamente eficiente. Cuando se necesita mayor resistencia y buena conformabilidad, puede evaluarse una Hoja de aluminio 1060 o una aleación de la serie 3000, según el ambiente y el proceso de fabricación.
La ruta industrial habitual comienza con aluminio primario o metal reciclado clasificado, seguido de fusión, ajuste químico, colada, laminación en caliente cuando procede, laminación en frío, recocido y corte longitudinal o transversal. El control de proceso determina la planitud, la variación de espesor, la limpieza superficial y la estabilidad del temple.
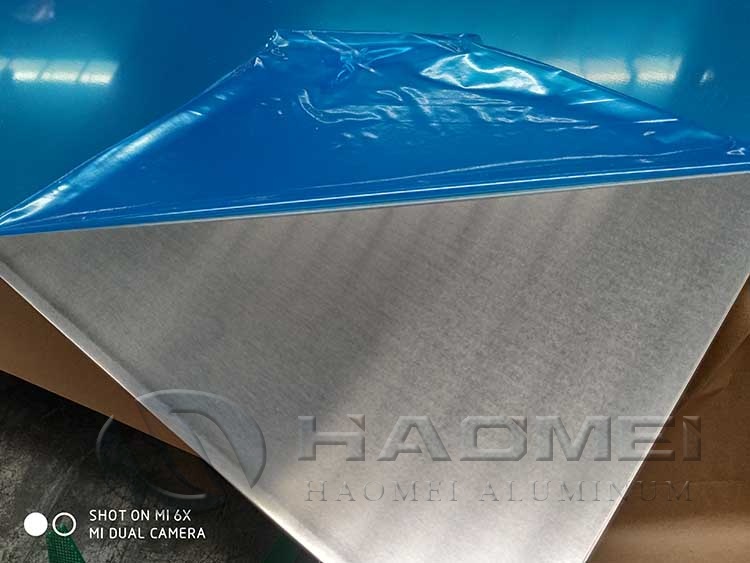
Al solicitar una Hoja de aluminio 1100, conviene incorporar este listado a la especificación:
En mercados regulados, las referencias habituales incluyen ASTM B209 o ASTM B209M para hoja y placa de aluminio y aleaciones de aluminio; EN 573-3 para composición química; EN 485-2 para propiedades mecánicas de productos laminados; y EN 485-4 para tolerancias dimensionales en productos laminados en frío. La norma aplicable debe indicarse de forma expresa, porque una designación de aleación por sí sola no define todas las tolerancias ni los criterios de aceptación.
Para exportaciones a la Unión Europea, la conformidad documental puede requerir declaraciones relacionadas con REACH, Reglamento CE n.º 1907/2006, y RoHS, Directiva 2011/65/UE, cuando el uso final esté dentro de su alcance. Estas obligaciones no sustituyen la validación del producto final por parte del fabricante, especialmente si la hoja se pinta, lamina, lubrica o combina con otros materiales.
La recepción debe incluir tres controles prácticos: comparar el certificado con el número de lote marcado; medir espesor en varios puntos con instrumento calibrado; e inspeccionar las caras bajo iluminación uniforme antes de cortar la bobina. Para superficies visibles, acordar muestras límite antes de producción evita controversias por defectos meramente estéticos.
El coste de la hoja 1100 no depende solo de la cotización del aluminio primario. Una estructura de precio verificable separa normalmente la referencia de metal, la prima regional, la conversión de laminación, el recargo por espesor o anchura especial, el embalaje, el transporte y, cuando corresponda, aranceles o costes financieros. Solicitar esta separación permite comparar ofertas que parecen similares, pero incluyen condiciones logísticas distintas.
| Factor de coste | Efecto habitual | Acción de compra |
|---|---|---|
| Cotización del aluminio | Alta volatilidad en contratos sin cobertura | Definir mecanismo de fijación o cobertura |
| Prima regional | Varía por disponibilidad, logística y región | Confirmar base geográfica y fecha de cálculo |
| Conversión | Sube en espesores finos, anchos especiales y acabados | Estandarizar medidas cuando sea viable |
| Rendimiento de corte | Genera merma en formatos no optimizados | Revisar plano de corte y ancho de bobina |
| Transporte y embalaje | Relevante en exportación y cargas sensibles | Especificar protección contra humedad y golpes |
La cadena de suministro puede incluir fundición, planta de laminación, centro de servicio, transformador y distribuidor. Para volúmenes recurrentes, es recomendable homologar al menos dos rutas de suministro y diferenciar entre plazo de producción y plazo de entrega. Una bobina disponible en almacén no siempre tiene el temple, ancho o condición superficial exigidos por el proceso del cliente.
El mercado del aluminio sigue ciclos ligados a energía, producción de alúmina, disponibilidad de chatarra, demanda de construcción, transporte, envase e inversión industrial. En fases de alta volatilidad, una compra escalonada con inventario de seguridad suele reducir exposición frente a una adquisición puntual de todo el volumen anual. En fases de demanda débil, el riesgo puede desplazarse hacia recortes de capacidad y plazos menos previsibles.
Antes de liberar un pedido masivo, conviene validar una muestra del mismo origen productivo, acordar el criterio de aceptación de superficie y fijar una fórmula de precio con fecha, referencia de metal, prima y conversión claramente definidas. Esta disciplina protege tanto la continuidad de fabricación como la consistencia técnica del producto recibido.