- +86-371-65621391
- sale@alumhm.com
- Zhengzhou, Henan, China
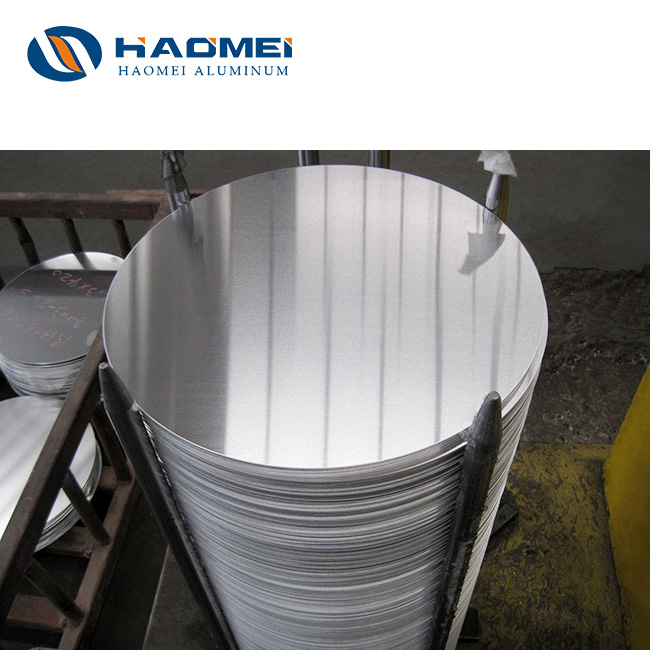
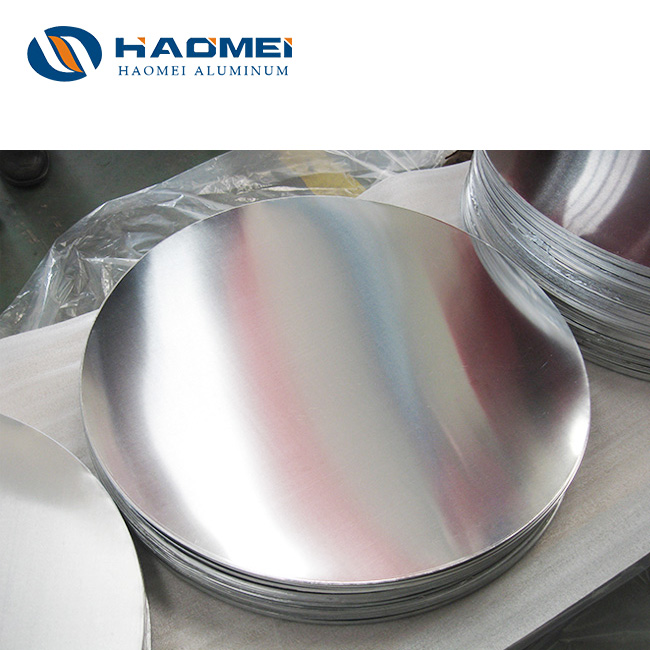
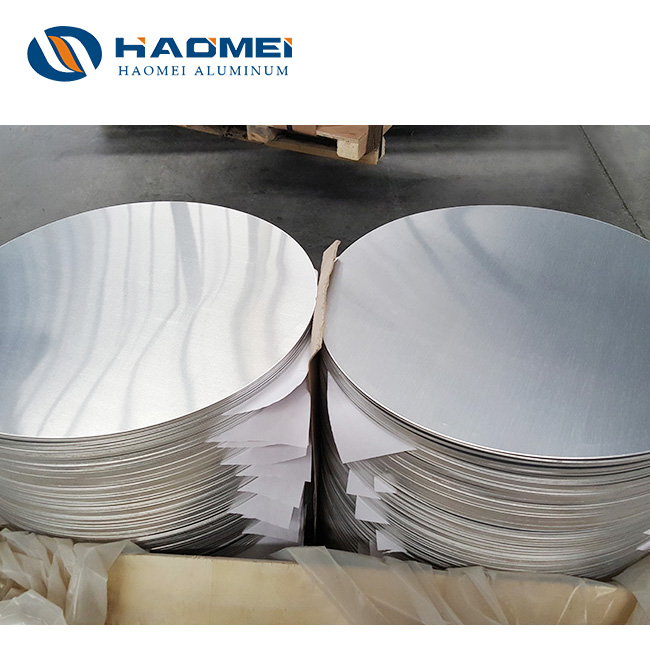
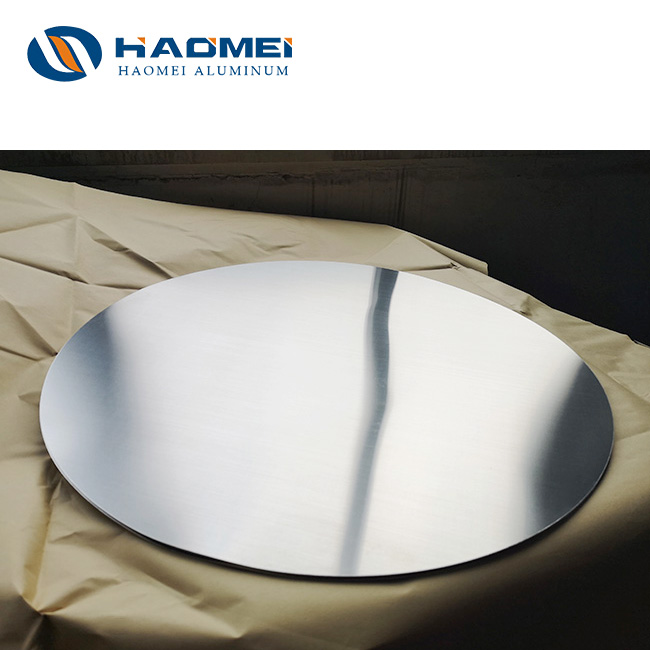
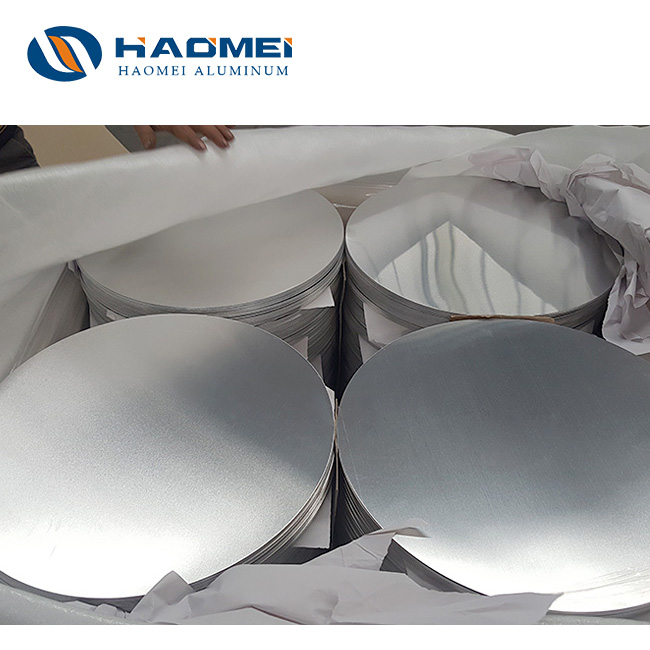
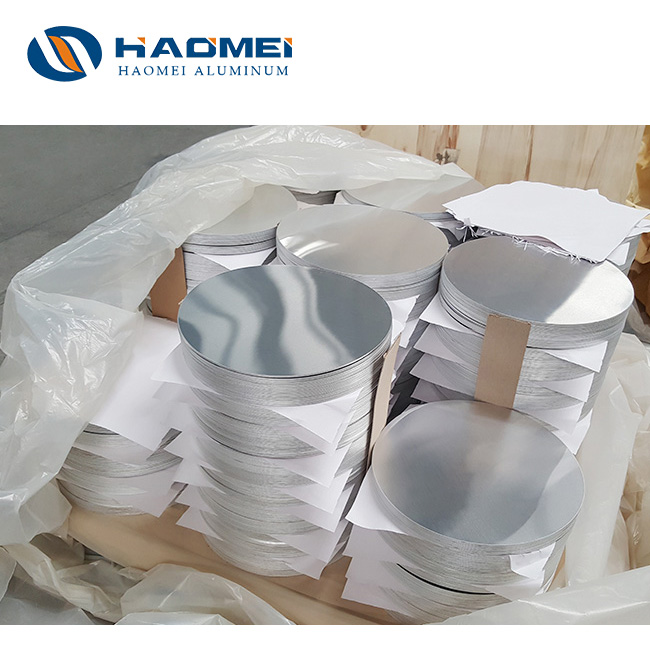
Los discos redondos de aluminio, también llamados círculos o recortes circulares, se fabrican a partir de chapa o bobina y se destinan principalmente a embutición, repulsado, estampación, iluminación, señalización y utensilios. Para un comprador industrial, el criterio decisivo no es solo el precio por tonelada: la uniformidad entre lotes determina el rendimiento de transformación, la tasa de rechazo y el coste real por pieza terminada.
La especificación debe comenzar por la aplicación final. Un disco para una tapa estampada, una carcasa de iluminación o una olla embutida exige una combinación distinta de aleación, temple, espesor, lubricación superficial y geometría de borde. Pedir únicamente diámetro y espesor deja riesgos abiertos, especialmente en materiales destinados a deformación profunda.
Las series 1xxx, como 1050, 1060, 1070 y 1100, son opciones habituales cuando se requiere alta conformabilidad, buena conductividad y acabado anodizable. Su contenido elevado de aluminio favorece la embutición y el repulsado, aunque su resistencia mecánica es inferior a la de aleaciones con manganeso o magnesio.
La aleación 3003 incorpora manganeso y suele elegirse cuando se necesita mayor resistencia conservando buena aptitud de conformado. Para usos con exigencias superiores de resistencia a la corrosión y resistencia mecánica, la 5052 puede ser adecuada, pero su comportamiento en embutición profunda debe validarse con la geometría, la relación de embutición y el lubricante específicos.
| Necesidad industrial | Aleación frecuentemente evaluada | Temple orientativo | Riesgo que debe controlarse |
|---|---|---|---|
| Embutición profunda de recipientes | 1050, 1060, 1070, 1100 | O | Orejas, fisuras y variación de dureza |
| Tapas, reflectores y estampación general | 1050, 1060, 3003 | O, H14 según pieza | Planitud y rebaba del borde |
| Componentes con mayor resistencia | 3003, 5052 | Según diseño | Retorno elástico y radio mínimo |
| Anodizado decorativo | 1050, 1060, 1070 | O o semiduro | Homogeneidad visual y trazabilidad |
Para piezas con deformación severa, un círculo de aluminio de embutición profunda para utensilios de cocina debe definirse con requisitos de anisotropía, tamaño de grano y calidad superficial, además de las dimensiones nominales. El temple O indica material recocido, es decir, con máxima ductilidad dentro de la condición de suministro habitual.
La orden de compra debería incluir este control mínimo:
La ruta industrial empieza con colada, laminación en caliente y, cuando procede, laminación en frío de la bobina. Después se aplican recocidos para obtener el temple solicitado. El disco se obtiene por troquelado o corte de la chapa, y puede requerir nivelado, desbarbado, lavado o aplicación de aceite protector.
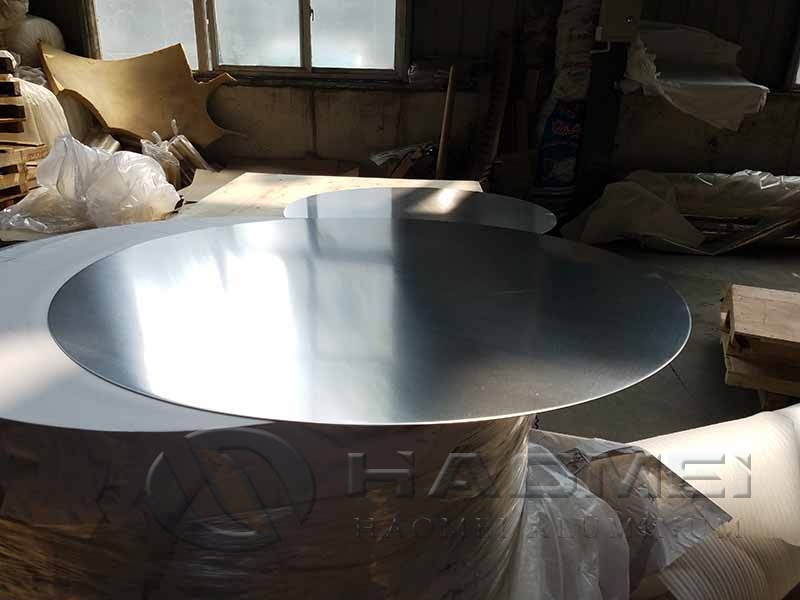
El troquelado ofrece alta productividad y repetibilidad para grandes series, mientras que otras tecnologías de corte pueden ser útiles para diámetros especiales o pedidos de menor volumen. En todos los casos, la calidad del borde merece atención: una rebaba excesiva puede marcar la herramienta, interferir en el apilado o iniciar grietas durante la embutición.
Las especificaciones técnicas deben referenciar normas reconocidas. En Europa, la familia EN 485 aborda chapas, bandas y placas de aluminio y aleaciones de aluminio, incluidas condiciones técnicas de inspección y tolerancias dimensionales. La EN 573 establece la designación química de las aleaciones. Para compras bajo requisitos norteamericanos, ASTM B209 es una referencia habitual para chapa y placa de aluminio y aleaciones de aluminio.
Cuando el destino sea contacto alimentario, el comprador debe verificar el marco regulatorio del mercado de venta, no solo la composición del metal. En la Unión Europea, el Reglamento CE n.º 1935/2004 regula los materiales y objetos destinados a entrar en contacto con alimentos, y el Reglamento CE n.º 2023/2006 establece buenas prácticas de fabricación. Deben solicitarse declaraciones de conformidad, información de lubricantes y resultados de migración cuando el artículo terminado y su uso previsto lo exijan.
Un plan de recepción eficaz combina muestreo documental y medición física:
El precio de un disco no depende únicamente del aluminio primario. Normalmente integra una referencia de metal, prima regional, coste de conversión de laminación, recorte o troquelado, embalaje, transporte, financiación y margen comercial. La cotización del aluminio en la Bolsa de Metales de Londres es una referencia internacional relevante, pero no representa por sí sola el coste entregado de un producto transformado.
En una comparación de ofertas, conviene separar los componentes comerciales:
| Componente | Motivo de variación | Acción de compra recomendada |
|---|---|---|
| Metal base | Volatilidad de mercados y tipo de cambio | Definir fórmula, fecha de fijación y moneda |
| Prima regional | Disponibilidad, aranceles y logística | Comparar condición de entrega equivalente |
| Conversión | Espesor, ancho de bobina, temple y merma | Solicitar desglose por formato y volumen |
| Flete y embalaje | Distancia, densidad de carga y protección | Validar peso neto, bruto y protección antihumedad |
| Inventario | Plazo de producción y stock de seguridad | Acordar programa de entregas escalonado |
Los mercados de aluminio son cíclicos. La demanda de transporte, construcción, envase, energía y bienes de consumo modifica la disponibilidad de metal y capacidad de laminación. A esto se suman costes energéticos, restricciones logísticas, cambios arancelarios y requisitos de contenido reciclado. Un contrato de volumen con revisiones periódicas de fórmula reduce exposición, pero debe conservar flexibilidad ante cambios de consumo real.
Para pedidos recurrentes de alta conformabilidad, un 1050 círculo de aluminio puede facilitar la estandarización si la prueba de proceso confirma que cumple la profundidad, acabado y resistencia requeridos. La homologación debe basarse en muestras representativas y en producción piloto, no únicamente en fichas técnicas.
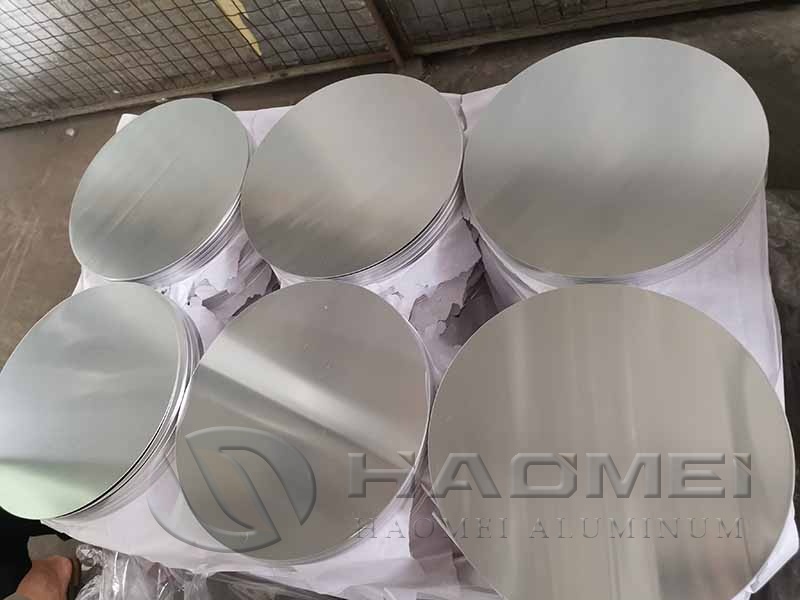
La estrategia más sólida para compras de chapa, bobina, banda y discos consiste en homologar dos fuentes técnicamente equivalentes, mantener parámetros de recepción medibles y negociar sobre rendimiento de transformación. Así, una aparente diferencia de precio por kilogramo puede evaluarse frente a lo que realmente importa en planta: piezas buenas por hora, menor desgaste de herramienta y estabilidad de suministro.